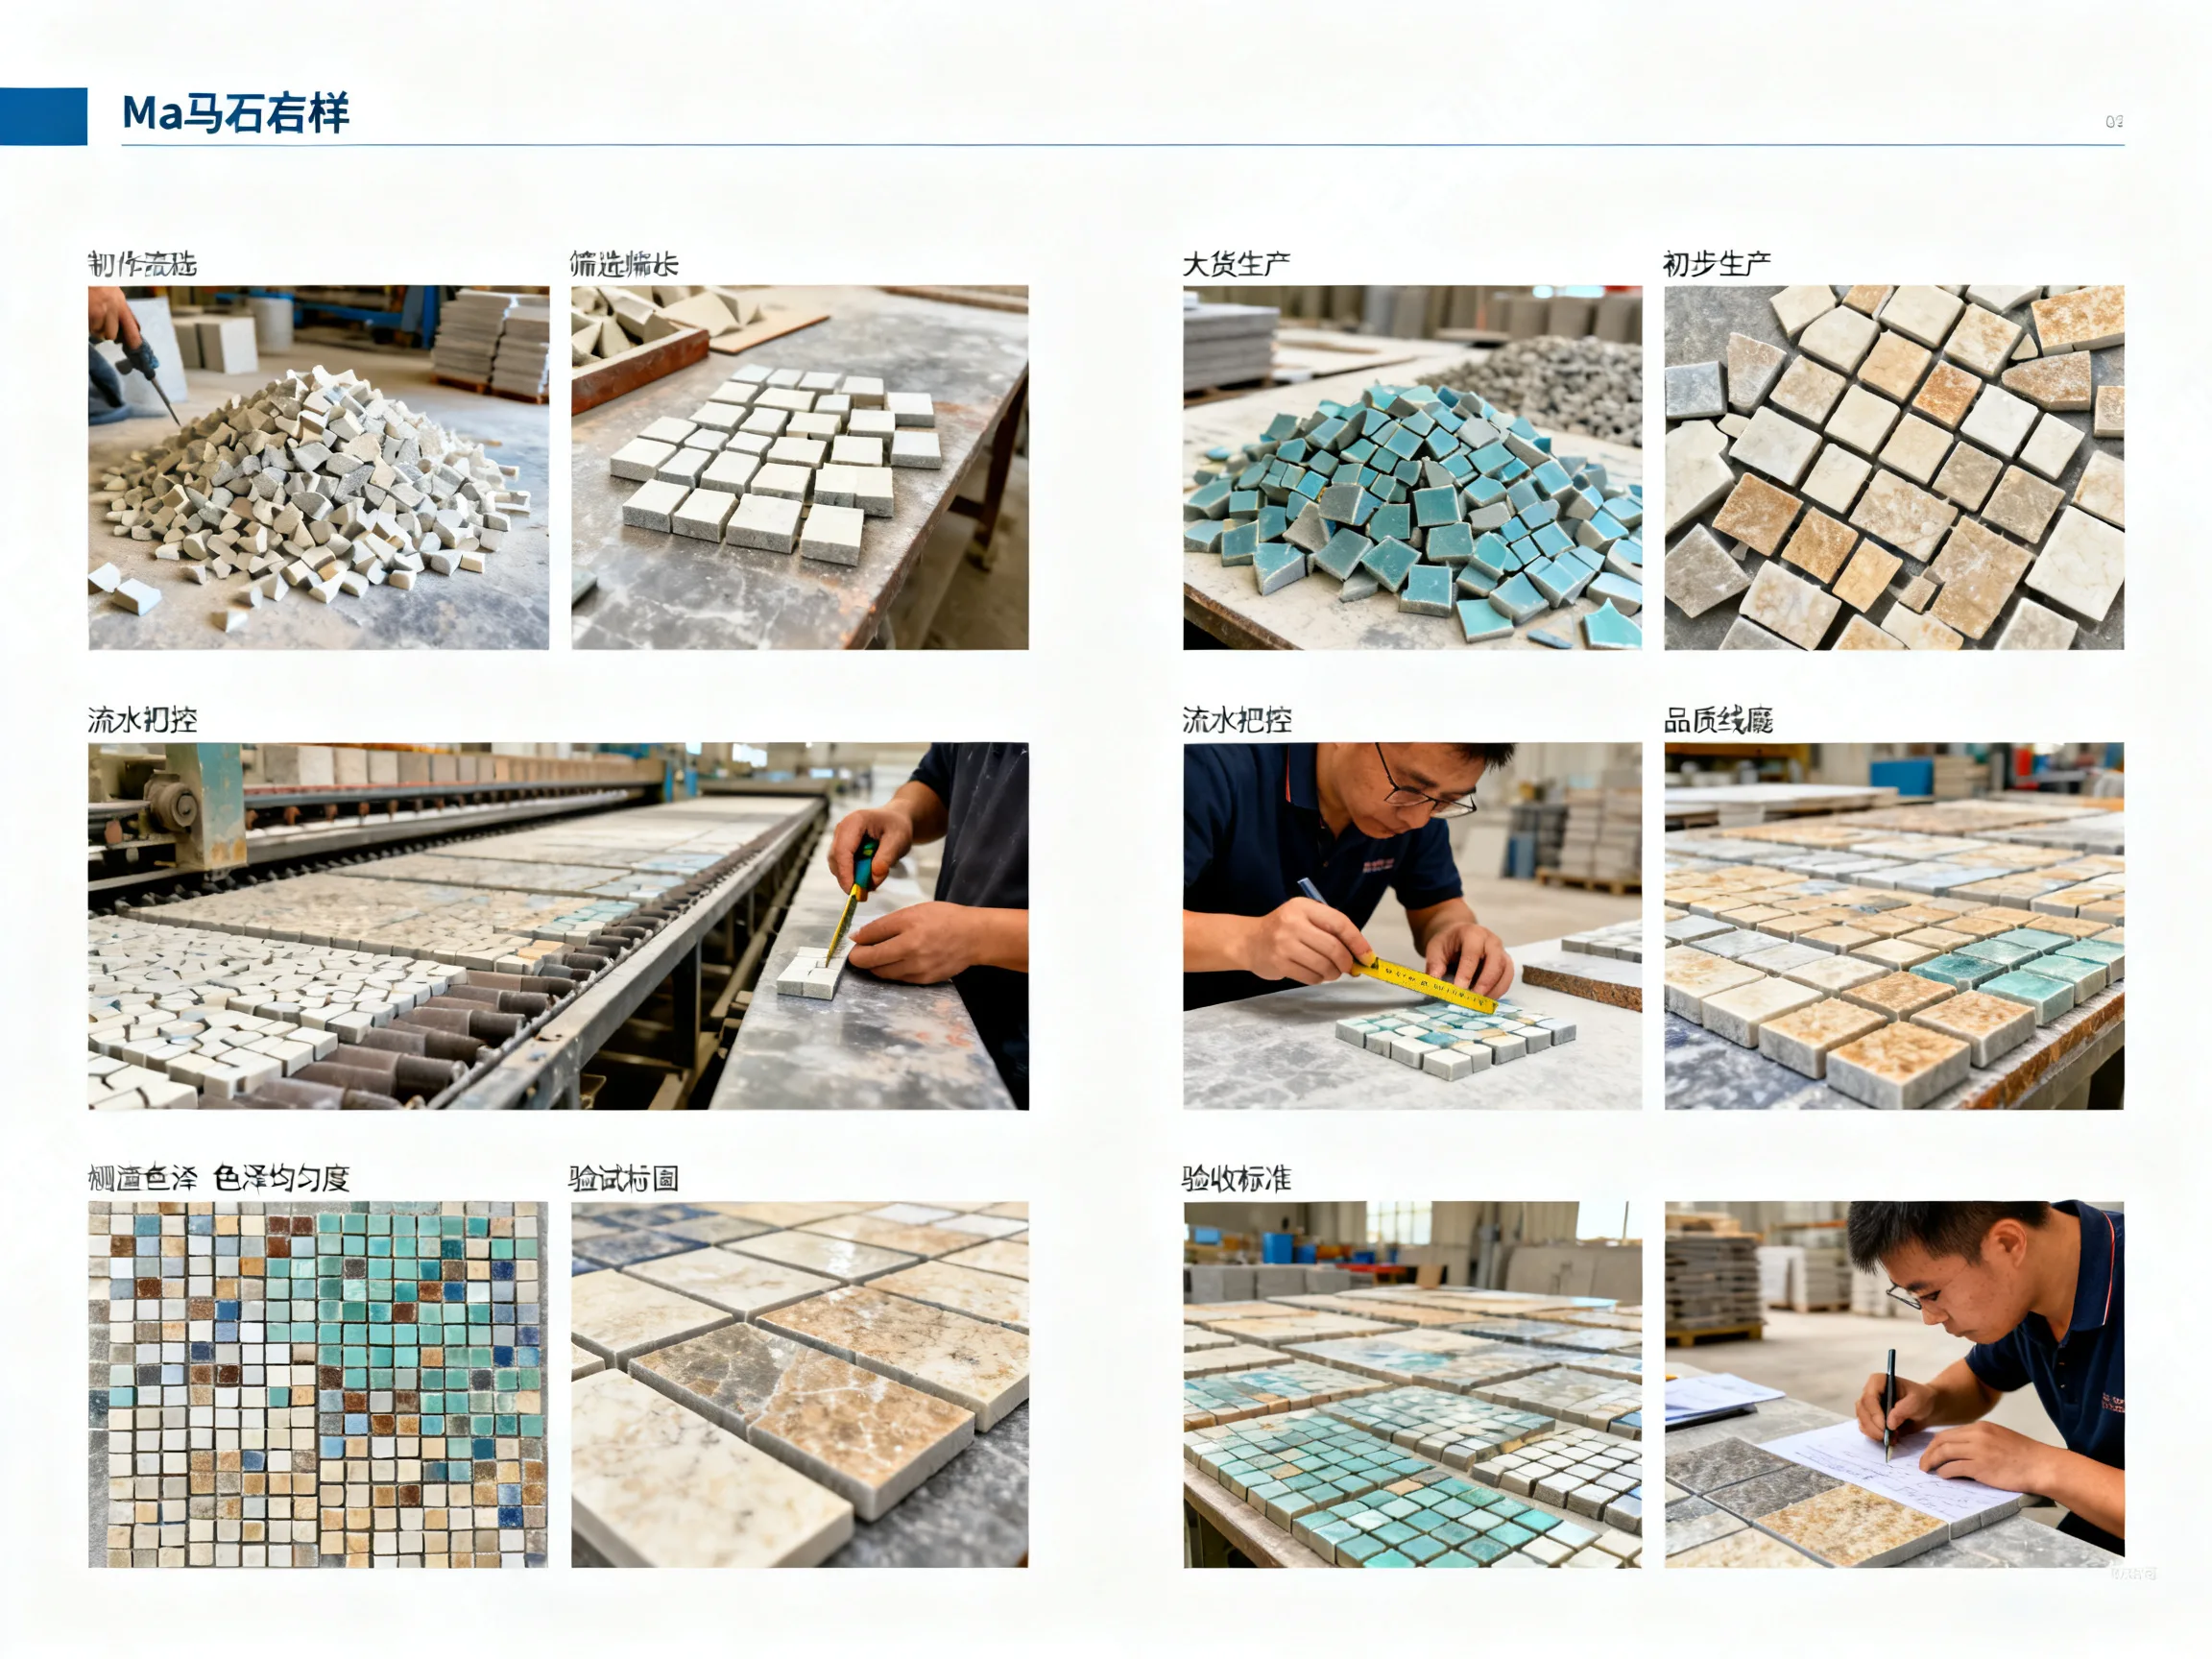
马赛克产品从打样到大货生产的品质把控,核心在于建立一条“样品确认—工艺锁定—首件验证—过程巡检—出货抽检”的闭环管理链,其中打样确认与首件签样决定了最终品质的80%。
很多采购方在拿到马赛克样品时觉得“差不多”,结果大货一到现场就发现色差、尺寸偏差、网格脱落等问题。根源在于样品阶段没有把工艺参数和验收标准“钉死”。下面沿着真实订单推进的时间线,把每个环节的实操要点和品质控制方法摊开来讲。
马赛克打样阶段:样品不只是看花色,更是定标准和锁工艺
马赛克打样流程多久能出样品?关键看工艺复杂度
正常玻璃马赛克或陶瓷马赛克打样,普通平面系列3-5天可出样,如果是异形切割、混合材质拼接或特殊表面处理(如镀金、幻彩),周期会拉长到7-15天。行业共识认为,打样周期75%的时间耗在调色和模具准备上,真正生产的时间很短。
打样前必须确认的三份基础文件
在联系厂家打样之前,先准备好以下内容,避免来回折腾:
- 设计源文件:AI或CAD格式,标注清楚单片尺寸、网格尺寸(通常为300×300mm或327×327mm)、缝宽(标准为1mm或1.5mm)
- 材质与表面效果清单:玻璃、陶瓷、大理石、金属等基材要明确,表面是哑光、亮光还是做旧
- 物理性能预期:是否需要耐酸碱、防滑、耐低温,这些直接影响粘合剂和釉料选择
收到样品后,别只看外观,按这四步验样
1. 尺寸测量:用游标卡尺量单片长宽厚,允许公差通常在±0.2mm以内。超过这个范围,铺贴时缝对不齐,效果会大打折扣
2. 色差比对:将样品分成两半,一半遮光保存,一半放在窗边自然光照一周。观察是否出现明显褪色或发黄
3. 网格强度测试:抓住网格布一角将整版提起,悬空晃动10次,观察颗粒是否有脱落。脱落的直接淘汰
4. 吸水率测试:称重后浸泡24小时再称重,吸水率超过0.5%的不适合用在厨房、卫生间等潮湿区域
样品确认单:让厂家在“留样”上签字封存
行业里有个说法叫“留样即标准”,操作方法是:从确认样品中取两联完整的马赛克,一联厂家留存,一联采购方保存,双方在封条上签字并标注日期和批次号。后续大货到货后,现场对照这联留样进行比对,这是解决色差纠纷最直接的依据。
大货生产前的品质交底:把问题解决在开动机器之前
马赛克大货生产品质如何把关?重点看首件确认和过程巡检
样品确认后直接下大货单是采购方最容易踩的坑,因为样品是手工精细制作,大货是流水线量产,存在天然差异。加一道“产前样”环节是成熟采购方的标准操作。
产前样与大货前的三点确认
- 工艺参数确认:要求厂家出具《生产工艺单》,内容涵盖窑炉温度曲线、压制压力、釉料批次号、烘干时长。这些参数一旦锁定,中途不得随意更改
- 原材料批次锁定:玻璃颗粒或陶瓷粉料不同批次存在色差,要求厂家在同一批原料投产后,留出该批原料的备料,用于后续补货
- 包装标准确定:纸箱尺寸、每箱数量、隔板材质、防潮膜厚度,这些影响运输破损率。据行业统计,包装不当造成的破损占马赛克运输破损总量的60%以上
首件全检:大货品质的第一道保险
正式量产开始后,前50联产品必须全数检验,这是行内通行的做法。检验内容包括:
- 颗粒排列是否整齐,有无歪斜、高低不平
- 网格布是否有褶皱,导致颗粒不在同一平面
- 表面有无针孔、气泡、杂质点
- 单片间缝隙是否均匀一致
首件检验合格后,由品质主管在首件卡上签字确认,该首件卡挂在生产线旁边。后续生产与此首件进行对比,出现偏差即刻停机调整。
生产过程中的品质巡检:别等出货才发现问题
巡检频率与检查点位
批量生产阶段,建议采购方(或委托第三方验货员)按照每2小时巡检一次的节奏进行。巡检时重点看:
色差控制:同一订单不同时间段生产的产品,可能因釉料沉降或窑炉温度波动产生色差。巡检时从每个托盘上随机抽三联,按左、中、右三个位置排列,在自然光下比对颜色衔接是否自然过渡。
尺寸稳定性:马赛克颗粒在烧结过程中存在收缩率波动。同一批次的颗粒,烧出来的尺寸可能相差0.1-0.3mm。现场用通止规检测,一旦发现尺寸有变大或变小趋势,立即通知调整窑炉温度。
关键工序的破坏性测试
生产过程不能只做外观检测,还需要做破坏性测试:
- 每生产500平米,取1联做剥离强度测试,看颗粒与网格布的粘合力
- 每生产1000平米,取3联做冷热循环测试(-20℃至80℃循环10次),观察有无开裂
- 每生产一个批次,取2联进行溶剂擦拭测试,验证釉面硬度
这些测试记录形成《过程检验报告》,该报告是出货时质量文件包的组成部分。
出货前的最终检验:把客诉风险挡在仓库门口
抽检方案与合格判定标准
大货生产完成后,按照GB/T 4100-2015陶瓷砖标准中关于马赛克的条款执行抽检。对于批量在1000箱以上的订单,按每200箱抽1箱的比例抽样,抽出的每箱开箱后取3联进行全检。
合格判定标准参考:
| 检验项目 | 允收标准 |
|---|---|
| 色差 | 与留样对比,无明显视觉差异 |
| 尺寸偏差 | 单片尺寸公差±0.2mm以内 |
| 网格脱粒 | 每联脱落不超过2粒,且不集中在一处 |
| 表面缺陷 | 每联针孔或杂质不超过3处,单粒面积不大于1mm² |
出货前的实铺效果验证
这是大货出厂前最有价值的验证方式。从不同生产时间段的产品中,各取几联铺贴在一块1平方米的样板上,模拟真实铺贴效果。干铺后喷水观察整体色差过渡、缝隙均匀度。只要实铺效果与确认样品在可接受范围内,就可以放行出货。
业内专家指出,相当一部分马赛克客诉在实铺验证环节是可以提前发现的,只是多数工厂为了赶交期跳过了这一步。
马赛克价格与品质的合理取舍:便宜货的代价在哪里
佛山马赛克厂家打样收费不一,价格差异背后的品质逻辑
在佛山、淄博、江西等产区,马赛克打样费用从免费到3000元不等。多数正规厂家在订单确认后会退还打样费,但免费打样往往意味着工艺控制能力较弱或对订单诚意不足。
拿玻璃马赛克举例,市场行情每平米价格区间在80-300元之间。价格低于80元/平米的产品,多数在釉料厚度、玻璃纯度或网格布克重上做了让步。这些隐性差异在铺贴后半年内会逐步显现:釉面磨损、颗粒松动、局部变色。
采购建议是:将马赛克价格除以单片厚度和釉面克重,算单位成本再对比,比单纯看每平米报价更真实。
马赛克打样到大货的常见问题与处理思路
问:打样颜色和大货颜色有差异,怎么处理?
答:先取大货实物在自然光下与留样对比。若差异明显,查看生产过程记录中的窑炉温度曲线和釉料批次。若是釉料批次更换导致,要求厂家使用与原样一致的原料批次重新生产。若窑炉温差导致,要求调整温控参数后重新生产并再次送样确认。
问:大货颗粒脱落严重,网格布和颗粒分离,是何原因?
答:多数情况下是网格布上胶量不足或胶水固化温度不够。建议将脱落产品照片和批次号反馈给厂家,要求其提供该批次的用胶记录和固化炉温记录。若是共性问题,整批退回返工,返工方式为重新上胶固化,而非简单补胶。
问:同一订单不同批次到货有明显色差,如何避免?
答:下单前与厂家确认原料批次锁定周期。一个完整订单的原料必须是同一批次,分批次生产的也需要使用同一原料批次。另外,发货要求厂家按生产时间顺序装箱,每批注明生产日期,到货后按照生产批次分区铺贴,让色差在不同区域过渡。